Wagner Schueng: Qualität, Einsatzfelder und Praxisvergleich
Dieser Leitfaden ordnet „Wagner schueng“ praxisnah ein und zeigt, wie man Materialwahl, Qualitätssignale und Beschaffung entlang realistischer Kriterien bewertet. Hintergrund: Der Begriff steht im Kontext traditionell geprägter Arbeitsweisen und handwerklicher Qualitätsansprüche. Anschließend folgen objektive Vergleichslogiken, Eignungsprüfungen und klare Anforderungen für die Entscheidung in Einkauf und Anwendung.
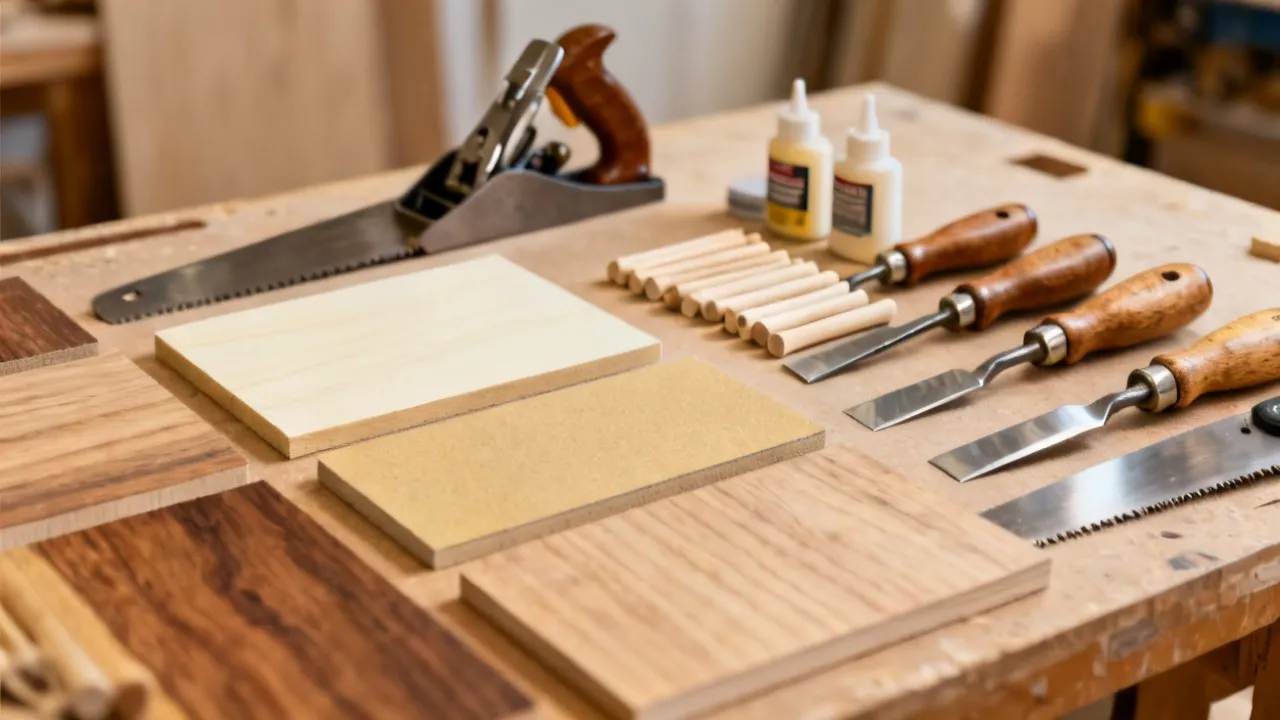
1) Kurz vorab: Worauf es bei „Wagner schueng“ in der Praxis wirklich ankommt
Wenn im Arbeitsalltag von „Wagner schueng“ die Rede ist, geht es selten nur um einen einzelnen Artikel—sondern um ein Bündel aus Qualitätsindikatoren, Verarbeitungslogik und passender Anwendung. Für Entscheider und Anwender ist daher zuerst relevant, welche Anforderungen an Haltbarkeit, Oberflächenbild, Materialstabilität und Montage- bzw. Nutzbedingungen gestellt werden. Erst danach lohnt der Blick auf einzelne Anbieter, Lieferwege und typische Kostentreiber.
Aus Expertensicht ist die nachhaltigste Herangehensweise: Eignung vor Preis. Denn ein günstiges Produkt kann in der Gesamtbetrachtung teuer werden—etwa durch Nacharbeit, erhöhten Ausschuss oder vorzeitigen Verschleiß. Gleichzeitig gilt aber auch: Ein „teurer“ Kauf ist nicht automatisch besser. Entscheidend ist, ob die Mehrkosten in Ihrem konkreten Projekt tatsächlich in messbaren Nutzen übersetzen. Deshalb beschreibt dieser Leitfaden nicht nur „was es gibt“, sondern vor allem wie man es zuverlässig auswählt, ohne sich von reinen Werbeaussagen leiten zu lassen.
In der Praxis ist „Wagner schueng“ häufig ein Synonym für „bewährte Qualität“, „saubere Verarbeitung“ oder „gleichbleibende Produktparameter“. Das Problem: Solche Begriffe sind ohne Kontext schwer überprüfbar. Deshalb sollten Teams ihre Auswahlstrategie so aufsetzen, dass am Ende prüfbare Kriterien statt Bauchgefühl den Ausschlag geben. So werden Einkaufsentscheidungen, Qualitätssicherung, technische Freigaben und Montageergebnisse zu einer logischen Kette—und nicht zu zufälligen Einzelereignissen.
Ein weiterer Punkt, der oft unterschätzt wird: Qualität entsteht nicht nur im Werk, sondern auch in der Schnittstelle zum Anwenderprozess. Selbst ein hochwertiges Produkt kann bei falscher Handhabung oder falschen Umgebungsbedingungen suboptimal werden. Deshalb ist es sinnvoll, „Wagner schueng“ immer als Zusammenspiel aus Material, Verarbeitung, Lagerung, Montagebedingungen und Prüfung zu betrachten.
2) Begriffsklärung: Was „Wagner schueng“ im Kontext bedeutet
„Wagner schueng“ wird umgangssprachlich bzw. marktnah verwendet, um eine bestimmte Ausprägung handwerklicher bzw. produktbezogener Qualität zu markieren. Der Kern solcher Bezeichnungen liegt meist in der Kombination aus Fertigungsanspruch, gleichbleibenden Eigenschaften und einer Art „gereifter“ Verarbeitung, die in der Praxis spürbar ist. Objektiv betrachtet ist der Name daher weniger ein wissenschaftlicher Parameter als ein Markt-/Erfahrungsanker.
Wichtig für die Einordnung: Ohne eindeutige technische Spezifikation ist „Wagner schueng“ zunächst eine Arbeits- und Qualitätskategorie. Für eine belastbare Bewertung braucht man daher Zusatzinformationen: Materialdaten, Fertigungstoleranzen, dokumentierte Eigenschaften, Hinweise zur Pflege bzw. zum Einsatzbereich sowie klare Parameter zur Verarbeitung.
In vielen Betrieben hat sich außerdem eine „intern verstandene“ Bedeutung herausgebildet. Das kann positiv sein (weil Teams bereits wissen, was sie erwarten), birgt aber die Gefahr von Missverständnissen. Wenn neue Mitarbeitende oder externe Projektpartner dazukommen, können unterschiedliche Interpretationen entstehen. Deshalb lohnt sich im Projektstart ein kurzer Abgleich: Was genau meint „Wagner schueng“ bei euch? Welche Eigenschaften sind „Must-have“, welche „Nice-to-have“? Welche Prüfungen gelten als Abnahme? So wird aus einem Begriff ein konkreter, reproduzierbarer Anspruch.
Auch in Ausschreibungen und Spezifikationen sollte „Wagner schueng“ daher höchstens als Qualitätsbezug dienen. Die eigentliche technische Grundlage bilden dann Detaillisten, Zeichnungen, Normverweise und messbare Grenzwerte. Nur so bleibt die Auswahl auch später—bei Lieferantenwechseln, Loswechseln oder Projektanpassungen—stabil.
3) Qualitätsindikatoren, die man prüfen sollte (statt nur zu glauben)
In vielen Gewerken entscheidet sich die Qualität nicht am „Versprechen“, sondern an Details, die man bei Sichtprüfung und später im Betrieb erkennt. Für „Wagner schueng“ lassen sich typische Prüffelder ableiten—unabhängig davon, in welchem konkreten Produktsegment der Begriff gerade verwendet wird:
- Materialkonsistenz: gleichmäßige Struktur, keine unerklärlichen Inhomogenitäten, reproduzierbare Eigenschaften.
- Verarbeitungsqualität: saubere Übergänge, definierte Kanten, gleichmäßige Oberflächenbehandlung.
- Passgenauigkeit: toleranznahe Umsetzung, geringe Streuung bei Wiederholaufträgen.
- Belastungsverhalten: wie sich das Material unter realen Nutzbedingungen verhält (mechanisch, thermisch, durch Feuchte, je nach Anwendung).
- Dokumentierbarkeit: nachvollziehbare Herkunft, technische Unterlagen, Pflege-/Anwendungsanweisungen.
Der Expertenblick fokussiert dabei auf das, was man im Projektverlauf wirklich misst: weniger Nacharbeit, stabileres Ergebnis, planbarere Montage- oder Nutzprozesse. Genau diese Faktoren wirken auf Kosten, Termine und Kundenzufriedenheit.
Ergänzend lohnt es sich, die Qualitätsindikatoren in drei Ebenen zu denken:
- Wareneingangsqualität: Was ist schon am Anfang auffällig? (Maße, sichtbare Oberflächen, Verpackung, Kennzeichnung, Chargenangaben)
- Prozessqualität: Wie verhält sich das Produkt bei der Bearbeitung/Verarbeitung? (z. B. Schnitt-/Bearbeitbarkeit, Haftung, Maßhaltigkeit nach Verarbeitung)
- Nutzungsqualität: Was passiert im Betrieb nach Montage und Einwirkung? (z. B. Verschleiß, Alterung, Reaktion auf Umgebungseinflüsse)
So verhindert man, dass Qualität nur „am Stück“ beurteilt wird, aber später im Prozess versagt. Gerade bei Produkten, die in sichtbaren Bereichen oder bei sicherheitsrelevanter Funktion eingesetzt werden, ist eine mehrstufige Prüfung besonders wichtig.
Ein häufiges Praxisproblem: Qualitätsindikatoren werden nur als „Ja/Nein“ abgefragt. Besser ist eine Bewertung über Grenzbereiche und statistische Streuung. Wenn ihr etwa bei Oberflächen ein gutes Ergebnis erzielen wollt, kann es sein, dass das Mittelmaß stimmt, die Streuung aber zu hoch ist. Dann gibt es einzelne Chargen oder Teillieferungen, die ausreißen. Deshalb sind Grenzwerte und Stichprobenlogik wichtig, nicht nur die pauschale Freigabe.
Auch für „Wagner schueng“ gilt: Prüfen kostet Zeit, aber nicht Prüfen kostet in der Regel mehr. Denn Nacharbeit in späteren Projektphasen ist deutlich teurer—Materialkosten, Arbeitszeit, Terminverschiebung und ggf. Re-Inspektionen. Wer von Anfang an die richtigen Qualitätsindikatoren anlegt, reduziert diese „späten Kosten“ zuverlässig.
4) Praxisnutzen: Für welche Einsatzfelder „Wagner schueng“ typischerweise gedacht ist
Ob in Werkstatt- oder Projektumgebungen: Produkte/Leistungen, die unter „Wagner schueng“ subsumiert werden, zielen typischerweise auf Bereiche, in denen gleichbleibende Qualität und saubere Verarbeitung den Unterschied machen. Das können je nach konkreter Produktgruppe sein:
- Teilbereiche mit sichtbarer Oberfläche (Optik und Haptik als Qualitätsmerkmal)
- Elemente mit mechanischer Beanspruchung (Zuverlässigkeit über Zeit)
- Serien- oder Wiederholprozesse (geringere Varianz spart Aufwand)
- Projekte mit engen Zeitfenstern (planbarere Verarbeitung, weniger Stopps)
Gerade bei Wiederholaufträgen wird „Wagner schueng“ häufig als Orientierung genutzt: Man möchte die Erfahrung aus früheren Projekten möglichst zuverlässig in neue Lieferungen übertragen.
Typische Beispiele für solche Einsatzfelder (ohne die konkrete Produktgruppe festzulegen) sind Situationen, in denen drei Dinge zusammenkommen: zeitkritische Montage, sichtbare bzw. bewertbare Endoberflächen und hohe Erwartung an Maßhaltigkeit oder Verbindungsqualität. Wenn mehrere dieser Faktoren zugleich wirken, wird der Unterschied zwischen „okay“ und „konstant gut“ besonders spürbar.
Darüber hinaus spielt „Wagner schueng“ oft eine Rolle bei Schnittstellenprojekten: Wenn verschiedene Gewerke zusammenpassen müssen, entsteht Qualität vor allem durch stabile Parameter an den Übergabepunkten. Wenn diese Parameter schwanken, entstehen Kettenreaktionen: Erst passt es nicht, dann braucht man Ausgleich, dann verzögert sich der Prozess, dann steigen Kosten. „Wagner schueng“ wird in solchen Situationen meist gewählt, weil man weniger Risiko in der Interaktion verschiedener Prozessschritte erwartet.
Ein weiterer Nutzaspekt ist das Qualitätsmanagement selbst: Wenn eine Lieferkategorie wie „Wagner schueng“ intern definiert ist, lassen sich Abnahmekriterien und Prüfpläne standardisieren. Das spart nicht nur Materialkosten, sondern auch Organisationsaufwand: weniger Sonderfälle, klare Verantwortlichkeiten, schnellere Freigaben.
In der Praxis sollte man dennoch nicht in die Falle tappen, „Wagner schueng“ als universell gleichzusetzen. Die Kategorie ist nur dann sinnvoll, wenn sie zur Anwendung passt. Beispielsweise kann ein Produkt in einer Umgebung mit hoher Feuchte oder besonderen chemischen Einwirkungen zwar „gut verarbeitet“ sein, aber in der Nutzung schneller altern. Darum muss die Auswahl immer an die tatsächlichen Einsatzbedingungen gekoppelt werden.
5) Beschaffung und Lieferfähigkeit: Was Käufer vorab klären sollten
Wenn „Wagner schueng“ als Beschaffungsbezug dient, ist die Lieferfähigkeit ein oft unterschätzter Teil der Gesamtqualität. Expertenteams prüfen deshalb neben dem Produkt selbst:
- Lieferkonditionen: Abwicklung, Teillieferungen, Priorisierungslogik bei Engpässen.
- Chargen- bzw. Loskonsistenz: Vergleichbarkeit zwischen Lieferungen.
- Dokumente und Nachweise: technische Daten, Konformitätsunterlagen, nachvollziehbare Spezifikation.
- Support in der Anwendung: Hinweise zur Verarbeitung, zu Grenzfällen und zu Qualitätskontrollen.
So reduziert man das Risiko, dass die Qualität zwar im Prospekt stimmt, aber im Projektverlauf nicht reproduzierbar ist.
Lieferfähigkeit ist mehr als „kommt pünktlich“. In Projekten entstehen Qualitätsrisiken, wenn:
- Loswechsel ohne Info erfolgen und so eine neue Qualität entsteht, die in der Spezifikation nicht erwartet war.
- Teillieferungen unterschiedliche Chargen enthalten, obwohl ein zusammenhängendes Ergebnis gefordert ist (z. B. sichtbare Flächen).
- Verpackung und Lagerung nicht geschützt sind, sodass Materialeigenschaften bereits vor der Verarbeitung leiden.
- Dokumente verzögert oder unvollständig nachgeliefert werden, wodurch Abnahmen oder interne Freigaben nicht rechtzeitig stattfinden.
Deshalb sollte die Beschaffung auch organisatorische Leitplanken definieren. Dazu gehören klare Regeln, wie mit Losen umgegangen wird (z. B. „Nur ein Los für ein zusammenhängendes Projektabschnittsegment“), welche Verpackungsanforderungen gelten und wie schnell technische Fragen im Projekt beantwortet werden.
Wenn der Lieferant in der Produktion kurzfristig umstellen muss (z. B. aufgrund von Rohstofflage), ist entscheidend, ob er das transparent kommuniziert und ob die Abweichung geprüft und freigegeben wird. Ein Lieferant, der Änderungen ohne Rückkopplung vornimmt, erzeugt in der Praxis oft mehr Risiko als er vermeintlich Zeit spart.
Im Einkauf ist es zudem sinnvoll, die Lieferkette als System zu betrachten: Selbst wenn der Lieferant „Wagner schueng“ garantiert, können Vorprodukte, Dienstleister oder Vormaterial-Lose eine Streuung verursachen. Deshalb ist es hilfreich, die Verantwortlichkeiten entlang der Kette zu dokumentieren—damit später klar ist, wer im Reklamationsfall welche Daten liefern muss.
6) Preislogik ohne Spekulation: Wie sich Kosten realistisch zusammensetzen
Sie haben in der Aufgabenstellung keine konkreten Preisinformationen, Preisrahmen oder Währung mitgeliefert. Deshalb vermeidet dieser Leitfaden spekulative Preisangaben. Stattdessen zeigt er, welche Kostenblöcke in der Praxis typischerweise Einfluss haben, wenn „Wagner schueng“ in Beschaffungsprozessen relevant wird:
- Rohstoff- und Materialkosten: Schwankungen schlagen direkt auf Einkaufspreise durch.
- Fertigungstiefe: Mehrstufige Verarbeitung und engere Toleranzen erhöhen Aufwand.
- Qualitätssicherung: Prüfprozesse, Stichprobenpläne, dokumentierte Kontrollen.
- Logistik und Verpackung: Schutz vor Transportschäden und Handling-Aufwand.
- Skalierung: Serienfähigkeit kann Kosten senken—nicht immer linear, aber oft planbarer.
Für Einkaufsentscheidungen ist daher eine Total-Cost-of-Ownership-Betrachtung sinnvoll: Kosten für Ausschuss, Zeitaufwand, Lagerhaltung und potenzielle Folgeschäden.
Um das greifbarer zu machen, sollte „Preis“ nicht nur als Einkaufspreis verstanden werden. Häufig entstehen in Projekten folgende Zusatzkosten:
- Qualitätskosten: zusätzliche Prüfungen, zusätzliche interne Freigaben, verminderte Ausbeute.
- Projektkosten: Verzögerungen durch Nacharbeit, Umplanung von Ressourcen, zusätzliche Aufwände in der Montage.
- Kundenkosten: Serviceeinsätze, Nachbesserungen, ggf. Gewährleistungsaufwendungen.
- Risiko-/Kapitalbindung: Lagerhaltung, die nicht planbar ist, oder Materialbestände, die später nicht mehr passen.
Eine häufige Fehlannahme ist: „Wenn wir günstig kaufen, sparen wir.“ In Wirklichkeit ist die Frage: Was kostet euch die Differenz im Ergebnis? Wenn ein günstiges Produkt mehr Ausschuss verursacht, kann sich der Preisunterschied innerhalb weniger Chargen umdrehen. Außerdem beeinflusst Qualität die Geschwindigkeit im Projekt: Wenn Montageabläufe planbar sind, sinkt der Druck auf Teams, und Fehlerquoten nehmen oft automatisch ab.
Ein weiterer Punkt ist die Verfügbarkeit von Ersatz- oder Nachlieferoptionen. Wenn „Wagner schueng“ ein Produktsegment beschreibt, in dem Loskonsistenz wichtig ist, kann das bei kurzfristigen Nachlieferungen Zusatzkosten verursachen. Deshalb sollte man früh klären, wie der Lieferant bei Losänderungen reagiert und ob es alternative Lösungen gibt.
7) Supplier-Einordnung: So bewertet man Anbieter seriös
„Supplier details“ waren in Ihrer Vorlage nicht konkret ausgefüllt. Um dennoch hilfreich zu bleiben, folgt eine objektive Kriterienliste, mit der man Anbieter im Kontext „Wagner schueng“ strukturiert bewertet:
- Technische Klarheit: Gibt es eindeutige Produktdaten, Spezifikationen und Anwendungsgrenzen?
- Nachvollziehbarkeit: Kann der Lieferant Chargen, Materialien und Prüfungen belegen?
- Qualitätssicherung: Wie wird Qualität vor Lieferung abgesichert (Proben, Prüfprotokolle, Freigabeverfahren)?
- Projektpraxis: Erfahrungsberichte aus relevanten Anwendungsfällen (ohne Übertreibungen, mit nachvollziehbarer Logik).
- Reklamationsprozess: klare Abläufe, Reaktionszeiten, Regelung bei Abweichungen.
So entsteht eine Lieferantenentscheidung, die nicht auf Bauchgefühl basiert, sondern auf überprüfbaren Kriterien.
In der Praxis hilft es, Lieferanten nicht nur anhand „guter Dokumente“ zu bewerten, sondern anhand ihrer Verlässlichkeit im laufenden Projekt. Ein Lieferant kann sehr gute Unterlagen bereitstellen, aber im Alltag langsam reagieren. Umgekehrt kann ein Lieferant pragmatisch sein, aber nur dann, wenn der Kunde proaktiv technische Details nachfordert. Entscheidend ist, wie gut der Lieferant eure Projektorganisation unterstützt.
Konkrete Bewertungsfragen können sein:
- Wie schnell werden technische Rückfragen beantwortet?
- Welche Prüfungen sind Standard, welche sind optional?
- Wie wird dokumentiert, welche Charge tatsächlich geliefert wurde?
- Wie läuft das Freigabeverfahren im Fall von Abweichungen?
- Welche Maßnahmen werden ergriffen, wenn ein Los nicht die Erwartungen erfüllt?
Ein seriöser Anbieter kann diese Fragen meist klar beantworten. Wenn Antworten vage bleiben („wird schon passen“, „ist allgemein hochwertig“), fehlt oft die Grundlage, um Risiken sauber zu steuern.
Auch die Transparenz in Bezug auf Änderungen (Material, Prozess, Sub-Lieferanten) ist ein wichtiges Kriterium. Qualität kann sich ändern, wenn Fertigung oder Vormaterial angepasst werden. Ein Lieferant mit gutem Change-Management kommuniziert diese Änderungen rechtzeitig und liefert die notwendigen Nachweise.
Schließlich ist der Reklamationsprozess ein Realitätscheck. Wenn es im Projektverlauf zu Problemen kommt, zeigt sich, wie ernst der Lieferant Qualität nimmt. Ein funktionierendes Verfahren beinhaltet klare Zuständigkeiten, definierte Fristen und eine nachvollziehbare Ursachenanalyse.
8) Vergleichslogik: „Wagner schueng“ vs. Alternativen in derselben Kategorie
Wenn man „Wagner schueng“ gegen Alternativen beurteilt, sollte der Vergleich mehrdimensional sein. Ein rein optischer oder ein rein preislicher Vergleich führt häufig zu Fehlentscheidungen. Objektiv betrachtet sollten sich Entscheidungen an folgenden Dimensionen orientieren:
- Leistung über Zeit: Wie verhält sich das Produkt im vorgesehenen Lebenszyklus?
- Verarbeitbarkeit: Wie planbar ist der Prozess in Ihrer Umgebung (Werkzeug, Zeit, Skill-Level)?
- Reproduzierbarkeit: Funktioniert die Qualität bei Wiederholungen?
- Kompatibilität: Passt das Produkt in Ihr System (Konstruktion, Montageabläufe, Schnittstellen)?
- Dokumentation: Gibt es technische Unterlagen, die im Projektverlauf nützlich sind?
Gerade bei „Wagner schueng“ als Qualitätsanker ist oft die Zielgröße weniger „tops Produkt überhaupt“, sondern „passendes, konsistentes Produkt für den jeweiligen Anwendungsfall“.
Um Alternativen sinnvoll zu vergleichen, sollte man eine Art „Anforderungsliste“ (Requirements-Map) erstellen. Das ist im Projektalltag oft der schnellste Weg, Streitfragen zu entschärfen. Typischerweise kann man Anforderungen in Prioritäten aufteilen:
- Must-have: Muss zwingend erfüllt sein (z. B. mechanische Kennwerte, Abmessungen, Verträglichkeit)
- Should-have: Sollte erfüllt sein, ist aber ggf. durch Prozessanpassungen kompensierbar (z. B. bestimmte Oberflächenmerkmale)
- Nice-to-have: Nice to have, aber nicht kritisch (z. B. Komfort in der Handhabung)
Dann bewertet man die Alternativen nicht nur nach „besser/schlechter“, sondern nach der Frage: Welche Risiken entstehen, wenn ein Must-have nicht exakt erreicht wird? So wird aus dem Vergleich eine echte Risikobetrachtung.
Darüber hinaus sollte man bei Alternativen besonders auf Schnittstellen achten. Viele Probleme entstehen nicht, weil ein Produkt insgesamt „schlecht“ ist, sondern weil es in einem Detail nicht passt: eine Toleranz reicht nicht, die Oberflächenbehandlung ist anders, die Reaktion auf eine Klebung/Verbindung ist nicht erwartbar, oder die Lagerfähigkeit ist geringer.
Ein guter Vergleich bezieht daher auch Prozessdaten ein: Wie reagiert das Produkt auf eure reale Verarbeitung? Gibt es besondere Anforderungen an Temperatur, Feuchte, Werkzeugauswahl oder Vorbehandlung? Wenn Alternativen hier unspezifischer sind, sollte das in der Bewertung höher gewichtet werden.
9) Lokale Einbettung: Warum regionale Praxis in „nearby“ Entscheidungen beeinflusst
Da in Ihrer Keyword-Vorlage keine konkrete Stadt oder kein Land genannt wurde (und die Anweisung „If city or country appears“ daher nicht greift), bleibt „nearby“ als allgemeine Lokalisierungslogik: In der Praxis entscheiden Käufer häufig auch aufgrund von regionalen Rahmenbedingungen. Dazu gehören kurze Wege für Proben und Muster, schnellerer Austausch bei Unstimmigkeiten sowie ein realistisch erreichbarer Lieferrhythmus. In vielen Regionen des deutschsprachigen Marktes werden außerdem Handwerks- und Projektgewohnheiten berücksichtigt—etwa welche Qualitätskontrollen im Alltag ohnehin durchgeführt werden und welche Dokumentation als „ausreichend“ gilt.
Dieser lokale Blick hilft, weil „Wagner schueng“ nicht nur ein Produktmerkmal, sondern eine Erwartung an gleichbleibende Umsetzung ist. Je besser Ihr Projektprozess mit dieser Erwartung harmoniert, desto weniger Risiko entstehen im Verlauf.
Regionale Faktoren, die in der Praxis oft relevant sind, lassen sich in vier Kategorien gliedern:
- Logistik und Timing: Vor-Ort-Tests, schnelle Nachlieferungen, geringere Transportzeit als Risikofaktor.
- Projektorganisation: Abstimmungswege zwischen Einkauf, Technik und Montage sind kürzer.
- Qualifikationen: Bestimmte Verarbeitungsprozesse sind in der Region verbreitet, wodurch Bedienfehler reduziert werden.
- Qualitätskultur: Manche Dokumentationspraktiken sind regional „üblich“, was den internen Aufwand beeinflusst.
Allerdings ist „nearby“ kein Ersatz für technische Prüfung. Ein Lieferant um die Ecke kann genauso ungenügend dokumentieren oder nicht ausreichend identische Chargen liefern. Der lokale Vorteil ist vor allem ein Beschleuniger für Tests, Kommunikation und Abstimmung. Die Qualitätsanforderungen müssen dennoch objektiv bleiben.
In der Praxis kann regionale Einbettung zudem helfen, Standards schneller durchzusetzen. Wenn ein Lieferant wiederholt Probleme liefert, lassen sich Muster schnell einfordern, gemeinsame Prüfstandards aufbauen und Trainings zur Verarbeitung organisieren. So wird „Wagner schueng“ als Qualitätskategorie nicht nur eingekauft, sondern aktiv im Projektverlauf abgesichert.
Wenn ihr also „nearby“ als Einkaufskriterium nutzt, sollte es in eure Bewertungslogik integriert werden—aber ohne die technischen Punkte zu verdrängen. Am besten funktioniert das, wenn Lieferanten im Rahmen technischer Mindestanforderungen zunächst „qualifiziert“ werden. Danach wird die Auswahl durch lokale Vorteile (Speed, Support, Musterbereitstellung) verfeinert.
10) Schritt-für-Schritt: So treffen Teams eine belastbare Entscheidung
Im Folgenden finden Sie eine strukturierte Entscheidungslogik. Da keine konkreten Preisangaben oder vordefinierten Lieferanten in Ihrer Vorlage vorhanden sind, bleiben die Schritte allgemeingültig—und damit inhaltlich sauber und objektiv.
| Bereich | Vergleichs-/Prüfpunkte | Ergebnis, das Sie anstreben |
|---|---|---|
| Technische Passung | Einsatzbedingungen, Grenzfälle, Kompatibilität mit Ihrem Prozess | Vermeidung von Fehlmontage und Nacharbeit |
| Qualitätssignale | Oberflächenbild, Struktur, Verarbeitungsdetails, Reproduzierbarkeit | Stabile Ergebnisse bei Wiederholung |
| Supplier-Fit | Dokumente, Prüf-/Freigabeverfahren, Chargenlogik, Reklamationswege | Planbarkeit und nachvollziehbare Verantwortung |
| Gesamtkosten | Total-Cost-of-Ownership: Ausschuss, Zeitaufwand, mögliche Folgekosten | Wirtschaftliche Entscheidung statt „Einzelpreis“-Effekt |
| Projekt-Compliance | Unterlagen, Konformität, interne Qualitätsanforderungen | Risikoarme Umsetzung im Projektverlauf |
Damit Teams nicht nur eine Checkliste abarbeiten, sondern wirklich belastbar entscheiden, ist es hilfreich, den Prozess in klaren Phasen zu führen. Eine praxistaugliche Vorgehensweise kann so aussehen:
Phase 1: Anforderungen definieren (vor Anfrage)
Bevor ihr überhaupt Angebote vergleicht, definiert ihr eure Anforderungen in messbaren oder zumindest eindeutig beschreibbaren Kriterien. Dazu gehören:
- Einsatzumgebung (Temperatur, Feuchte, Exposition, Beanspruchungsart)
- Prozessbedingungen (Bearbeitungsschritte, Werkzeuge, zeitliche Abläufe)
- Qualitätskriterien für Abnahme (sichtbar vs. nicht sichtbar, toleranzkritisch vs. robust)
- Dokumentationsbedarf (Datenblätter, Prüfprotokolle, Konformität)
- Los- und Chargenanforderungen (wie wird Konsistenz gesichert?)
Phase 2: Markt- und Anbieter-Screening (vor Muster)
Im Screening klärt ihr, welche Lieferanten die Mindestanforderungen plausibel erfüllen können. Hier reicht oft eine Vorauswahl über:
- vorhandene Spezifikationen
- Antwortqualität und Supportfähigkeit
- Erfahrung in ähnlichen Projekten
- klarer Reklamationsprozess
Phase 3: Muster-/Probephase mit Abnahmekriterien
Muster sind nur dann aussagekräftig, wenn ihr Abnahmekriterien vorher definiert. Typische Fehler sind: Muster werden bewertet, aber Kriterien sind im Nachhinein nicht dokumentiert. Besser ist eine strukturierte Musterprüfung mit:
- vordefinierter Mess-/Sichtprüfung
- dokumentierten Ergebnissen
- Vergleich gegen interne Sollwerte oder frühere Projektergebnisse
- Bewertung der Verarbeitung (nicht nur des Endprodukts)
Phase 4: Pilotanwendung (optional, aber stark empfehlenswert)
Bei besonders kritischen Anwendungen reduziert eine Pilotanwendung das Risiko. Wichtig ist hier die Übertragung in euren realen Prozess:
- gleiche Vorbehandlung
- gleiche Umgebungsbedingungen
- gleiche Montage-/Verarbeitungsschritte
Phase 5: Lieferfreigabe und laufende Qualitätssteuerung
Nach Freigabe legt ihr fest, wie die Serie abgesichert wird. Dazu zählen:
- Stichprobenplan (wie viel und wie oft prüfen?)
- Dokumentations- und Prüfpflichten
- Umgang mit Loswechseln
- Definition von Stop-Kriterien (wann wird nicht weiter verarbeitet?)
So wird „Wagner schueng“ nicht nur beschafft, sondern dauerhaft als Qualitätskriterium gesteuert. Diese Logik schützt euch vor dem typischen „Einmal gut, beim nächsten Mal anders“-Problem.
11) Quelle (objektive Orientierung) & Rahmenbedingungen
Für eine belastbare Qualitäts- und Beschaffungslogik orientieren sich viele Unternehmen an etablierten Qualitäts- und Management-Frameworks. Als Referenzrahmen werden häufig ISO-nahe Prinzipien genutzt (prozessuale Steuerung, nachvollziehbare Prüfungen, dokumentierte Anforderungen). Für die breitere Qualitätsgrundlage sind außerdem allgemein zugängliche Industrieberichte zur Bedeutung von Qualitätsmanagement und Lieferkettenrisiken relevant. Bitte beachten Sie: Dieser Leitfaden nennt bewusst keine ungesicherten Kennzahlen zu „Marktanteilen“ oder „Performance-Werten“, da dafür ohne konkrete Datengrundlage keine seriösen Zahlen angegeben werden können.
Wenn ihr solche Rahmenwerke in der Praxis nutzt, lohnt sich besonders der Gedanke dahinter: Wie kann man Qualität steuern, statt nur zu prüfen? Das ist die Kernidee prozessorientierter Qualitätsansätze. Bei „Wagner schueng“ übersetzt bedeutet das:
- Klare Anforderungen im Einkauf (nicht nur „Qualität gleich gut“)
- Definierte Prüf- und Abnahmekriterien
- Verantwortlichkeiten entlang der Lieferkette
- Risikobasiertes Vorgehen (was ist kritisch? was ist tolerant?)
In vielen Betrieben etabliert man außerdem eine „Lessons-Learned“-Schleife: Wenn es in einem Projekt Probleme mit einer Kategorie gab, wird geprüft, welche Qualitätsindikatoren dazu geführt haben und wie man diese Abweichungen zukünftig früher erkennt. Das erhöht die Wirkung von „Wagner schueng“ als Qualitätsanker über Zeit.
Auch die Datenlage spielt eine Rolle: Ohne Daten ist Qualitätssteuerung schwach. Darum sollte bereits im ersten Schritt festgelegt werden, welche Datenpunkte gesammelt werden (z. B. Musterprüfergebnisse, Wareneingangsdaten, Reklamationsdaten, Abweichungsursachen). So können Teams später fundiert entscheiden, ob „Wagner schueng“ tatsächlich stabil liefert oder ob man die Spezifikation nachschärfen muss.
12) Bedingungen/Anforderungen vor dem Einsatz (Checkliste für die Praxis)
Damit „Wagner schueng“ im Projekt wirklich wie erwartet funktioniert, sollten folgende Bedingungen erfüllt bzw. vorab geklärt sein:
- Technische Spezifikation vorhanden: Mindestanforderungen, Toleranzen, relevante Parameter.
- Prozessklarheit: Verarbeitungsschritte, Werkzeug-/Umgebungsbedingungen (soweit anwendbar).
- Qualitätskontrolle definiert: Kriterien für Abnahme, Stichprobenlogik, Dokumentationsbedarf.
- Liefer- und Chargenstrategie: wie Wechselwirkungen bei Losänderungen vermieden werden.
- Reklamations- und Eskalationsweg: wer entscheidet, wie Ursachen analysiert werden.
Zusätzlich (und in vielen Projekten praktisch relevant) sind oft diese „Randbedingungen“, die später über Erfolg oder Misserfolg entscheiden:
- Lagerbedingungen: Wie wird das Material gelagert? Gibt es Feuchte- oder Temperaturrisiken?
- Handling-Anforderungen: Schutz vor Beschädigungen, richtige Transportmittel, saubere Zwischenlagerung.
- Verarbeitungszeitfenster: Gibt es Zeitlimits für Verarbeitung nach Auspacken oder nach Vorbehandlung?
- Schulungsbedarf: Müssen bestimmte Schritte anders gemacht werden als bei Standardprodukten?
- Kompatibilität mit Hilfsstoffen: Kleber, Lacke, Dichtungen, Oberflächenvorbehandlungen—passen diese wirklich?
Wenn diese Punkte vor Projektstart geklärt sind, wird „Wagner schueng“ deutlich weniger abhängig von Zufall. Denn Qualität entsteht dann als Summe aus korrekt beschafftem Material und korrekt angewandtem Prozess.
Ein weiterer wichtiger Aspekt ist die Abnahmehierarchie: Wer darf freigeben? In welchen Fällen gilt die Abnahme als endgültig? Was passiert, wenn ein Qualitätskriterium knapp außerhalb der Toleranz liegt? Diese Regeln sollten transparent sein, damit das Team nicht im Projektstress improvisieren muss.
13) Expertenperspektive: Typische Fehlerbilder bei der Auswahl
Aus Projekterfahrung lassen sich wiederkehrende typische Fehler ableiten—auch wenn sie je nach Produktsegment variieren:
- Nur auf den Namen achten: Marktnamen ersetzen keine technische Spezifikation.
- Zu spät prüfen: Qualität sollte schon vor Serien-/Großt...ungen über Proben/Tests abgesichert werden.
- Dokumentation unterschätzen: Ohne Nachweise wird die Abnahme im Projekt unnötig schwer.
- Fehlende Prozessanpassung: Selbst hochwertiges Material kann bei unpassender Verarbeitung Schwächen zeigen.
- Gesamtkosten vergessen: Ein niedriger Einkaufspreis kann über Nacharbeit und Stillstand teuer werden.
Im Detail zeigen sich die Fehlerbilder häufig in ähnlichen Mustern. Deshalb lohnt es sich, typische Ursachen besser zu verstehen:
Fehlerbild A: Unklare Spezifikation
Wenn Angebote auf schwammigen Begriffen basieren („hohe Qualität“, „Premium“, „wie gehabt“), wird im Projektverlauf verhandelt, statt bewertet. Das führt zu Diskussionen, Verzögerungen und oft zu „Zwischenlösungen“, die später nicht dokumentierbar sind.
Fehlerbild B: Muster ohne Prozessbezug
Teams prüfen ein Muster, aber nur optisch. Das ist zu wenig, wenn die Hauptqualität sich erst in der Verarbeitung oder Nutzung zeigt. Deshalb sollte eine Musterprüfung immer auch Prozessaspekte enthalten (Bearbeitbarkeit, Verhalten unter Bedingungen, Montageergebnis).
Fehlerbild C: Loswechsel ohne Steuerung
Wenn eine Lieferung mehrere Lose enthält, kann es zu Variationen kommen. Bei sichtbaren Bereichen ist das besonders kritisch. Deshalb braucht man Regeln: entweder ein Los pro Projektabschnitt oder Abnahme-Kriterien pro Los, plus Kennzeichnung.
Fehlerbild D: Abnahme nur „am Ende“
Wenn Abnahme erst nach Montage stattfindet, ist die Fehlerkostenlogik ungünstig. Besser ist eine gestaffelte Abnahme: Wareneingang, vor relevanten Prozessschritten, Endabnahme.
Fehlerbild E: Fehlende Verantwortungszuordnung
Bei Problemen ist entscheidend, wer was liefert und wer was prüfen muss. Wenn Verantwortlichkeiten nicht klar sind, wird Ursachenanalyse langsam. Das erhöht Stillstand und Kosten. Ein guter Reklamations- und Eskalationsweg verhindert genau dieses Muster.
Wenn ihr diese Fehlerbilder aktiv adressiert, steigt die Wahrscheinlichkeit deutlich, dass „Wagner schueng“ im Projekt nicht nur gut aussieht, sondern dauerhaft funktioniert.
14) FAQs zu „Wagner schueng“
FAQ 1: Ist „Wagner schueng“ ein technischer Standard oder nur ein Markenbegriff?
Meist ist „Wagner schueng“ ein marktnaher Qualitätsbezug. Ob ein technischer Standard dahintersteht, hängt vom konkreten Produktsegment ab. Für eine sichere Entscheidung sollten immer die zugehörigen technischen Spezifikationen und Unterlagen herangezogen werden.
In der Praxis ist die beste Strategie: Behandelt „Wagner schueng“ wie eine Kategorie, die erst durch Dokumente zu einer technischen Aussage wird. Wenn der Anbieter keine klaren Spezifikationen liefert, ist die Grundlage dünn—selbst wenn die Marke oder der Begriff intern positiv bewertet wird.
FAQ 2: Worauf sollte ich beim Vergleich von Produkten mit demselben Qualitätsanspruch achten?
Achten Sie auf reproduzierbare Qualitätsindikatoren (Materialkonsistenz, Verarbeitung, Passgenauigkeit), dokumentierbare Eigenschaften sowie den Lieferanten-Fit (Chargenlogik, Prüfverfahren, Reklamationsprozesse). Ein reiner Preisvergleich ist meist zu kurz gegriffen.
Zusätzlich sollte man prüfen, ob die Alternativen in eurem Prozess wirklich ähnlich funktionieren. Zwei Produkte können „ähnliche Qualität“ versprechen, aber beim Bearbeiten oder in der Montage unterschiedliche Risiken verursachen. Daher ist Prozessverträglichkeit ein wichtiger Teil des Vergleichs.
FAQ 3: Wie kann ich die Eignung im Projekt am schnellsten absichern?
Idealerweise über Muster, Proben oder eine Pilotanwendung mit klar definierten Abnahmekriterien. Zusätzlich sollten Sie die Verarbeitungsschritte und Umgebungsbedingungen prüfen, damit das Material in Ihrer realen Prozesskette stabil bleibt.
Am schnellsten geht das, wenn ihr die Abnahmekriterien schon bei der Musterbestellung festlegt: Welche Messwerte zählen? Welche Sichtkriterien sind bindend? Wann wird eine Probe als „nicht passend“ bewertet? So wird aus „Muster beurteilen“ eine echte Entscheidung.
FAQ 4: Welche Unterlagen sind für eine belastbare Beschaffung wichtig?
Relevante sind technische Datenblätter, Anwendungs- bzw. Pflegehinweise, Konformitäts- oder Prüfunterlagen (soweit vorgesehen) sowie eine nachvollziehbare Chargen- bzw. Losstrategie. Das erleichtert Abnahme und Reklamationsklärung.
Zusätzlich kann es sinnvoll sein, interne Anforderungen zu ergänzen: Prüfanweisung, Lageranweisung, und Montagehinweise. Damit reduziert ihr Interpretationsspielräume und verhindert, dass gute Produkte im Projekt falsch angewendet werden.
FAQ 5: Wie bewerte ich Lieferanten, wenn Informationen unvollständig sind?
Fordern Sie mindestens Spezifikationen, Nachweise zur Qualitätssicherung und eine klare Reklamationsregelung. Wenn Transparenz fehlt, steigt das Risiko von Abweichungen. Dann sollten Sie entweder mit klaren Prüfplänen arbeiten oder auf Anbieter mit besserer Dokumentationslage setzen.
Ein praktischer Kompromiss ist manchmal: Man lässt einen Lieferanten in der ersten Projektphase mit strengerer Wareneingangsprüfung arbeiten. Wenn die Ergebnisse nachweisen, dass Qualität stabil ist, kann man Prüfintensität schrittweise reduzieren. Wenn aber Abweichungen auftreten, sollte man nicht „durchverhandeln“, sondern die Ursache prüfen und ggf. die Freigabelogik verschärfen.
15) Fazit: „Wagner schueng“ sinnvoll auswählen—mit Eignung, Prüflogik und Prozessklarheit
„Wagner schueng“ lässt sich in der Praxis am top als Qualitätskategorie verstehen, die dann Wert schafft, wenn sie durch überprüfbare Spezifikationen, nachvollziehbare Lieferantenprozesse und eine saubere Eignungsprüfung gestützt wird. Entscheider sollten daher zuerst die Frage klären: Passt es zu Ihrem Anwendungsfall und Prozess? Erst danach folgen Preis und Lieferkonditionen—immer im Rahmen einer Total-Cost-of-Ownership-Betrachtung.
So vermeiden Sie die typischen Fehler (nur Name statt Daten, zu späte Tests, fehlende Dokumentation) und stellen sicher, dass „Wagner schueng“ nicht nur im Angebot überzeugend ist, sondern im Alltag zuverlässig funktioniert.
Wenn ihr die Auswahl konsequent als System denkt—aus Anforderungen, Prüfplänen, Liefer- und Chargensteuerung, Dokumentation und Prozessintegration—dann wird aus einem Begriff („Wagner schueng“) eine verlässliche Qualitätswirkung. Genau das ist in der Praxis der eigentliche Nutzen: weniger Überraschungen, weniger Nacharbeit, planbarere Ergebnisse und eine saubere Grundlage für Reklamation und kontinuierliche Verbesserung.
Damit bleibt „Wagner schueng“ nicht bei einem Qualitätsversprechen, sondern wird zu einer Entscheidung, die sich im Projektverlauf beweist—und die Teams so unterstützen kann, dass sie auch unter Zeitdruck kontrolliert und reproduzierbar arbeiten.
-
1

A Guide to Cost-Efficient Small Electric Cars for Seniors
-
2
Mastering Debt Consolidation: Boost Your Credit Score and Manage Interest Rates
-
3
Your Guide to Loans, Credit Checks, and Interest Rates
-
4
Affordable Independent Living: Finding the Right Senior Housing
-
5
Guide to Senior Living Apartments: Affordable and Comfortable Environments